
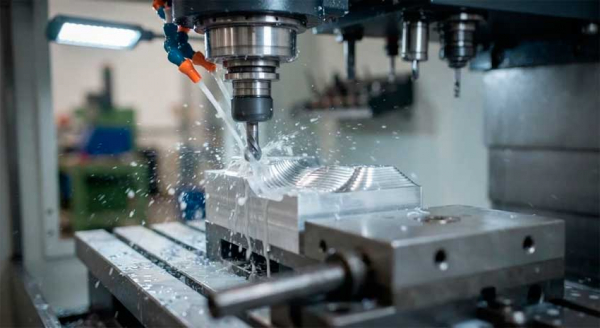
Почему обработка заготовок шаровой фрезой выполняется не острым концом — и какие выводы отсюда следуют.
В конце марта небольшая мастерская получила срочный заказ на создание матрицы для пресс-формы: сталь марки 40Х, глубина полости составляет 32 мм, дно плавно переходит в стенку радиусом 6 мм. Заказ был коммерческим, сроки выполнения — вообще всего неделя. На рабочем месте имелся полный комплект инструментов: набор твёрдосплавных концевых фрез, новенькая цанга, современный станок с числовым программным управлением. Однако уже вечером следующего дня задание оставалось невыполненным. Данный случай наглядно демонстрирует причины задержки и показывает, каким инструментом удалось завершить работу — речь пойдёт о сферической (шаровой) фрезе.


Предпосылки, по которым концевая фреза не справлялась с обработкой перехода
Фрезеровщик Виталий начал обработку традиционным методом: сначала выполнялась черновая выборка полости по контуру, затем шли чистовые проходы вдоль стенок. Трудности возникли именно на дне полости — в зоне плавного перехода радиусом 6 мм. Прямой торец обычной концевой фрезы врезался в металл под прямым углом, вызывая образование изъянов: на стенках возникали царапины, а сама кромка подвергалась риску скалывания.
Угол является наиболее уязвимым местом абсолютно любой фрезы: здесь режущая кромка одновременно сталкивается с материалом двумя лезвиями, испытывая повышенную нагрузку на извив. Чем острее угол, тем сильнее проявляется негативный эффект. На вертикальных поверхностях такие дефекты незаметны, но на участках сопряжений становятся очевидными.
Особенности работы сферической фрезы
На третий день в цех доставили шаровую фрезу. Снаружи она выглядела аналогично стандартной концевой, но отличалась закруглённым торцом в виде полусферы. Обработку этой деталью производили иначе, поскольку конструкция инструмента имела принципиальные отличия.
Особенность сферы заключается в следующем: самая верхняя точка — кончик — обладает нулевой скоростью относительно обрабатываемого материала. Практически, эта точка лишь трутся о поверхность, не производя резки. Резание происходит боковой частью сферы, точкой контакта, перемещающейся по дуге. Конкретно поэтому чистовая обработка выполняется не путём прямого погружения, а посредством боковых движений по траектории дуги.
Применение таковой методики позволило успешно обработать зону перехода: сфера мягко соприкасалась со стенкой и дном одним плавным движением, исключив удары в углах. Недостатки исчезли уже после первого прохода.
Изменения программы обработки перед первым запуском
Перед началом чистового шага Виталий скорректировал маршрут обработки. Основная масса металла удалялась обычным концевым инструментом — внедрение сферы для черновых работ оказалось неэффективным: тонкий верх инструмента легко повреждался при больших припусках. После предварительный обработки осталось оставить слой толщиной 0,2 мм на каждую сторону.
Следующим этапом стал подбор шага меж проходами. Первый тестовый запуск проводился с шагом 0,4 мм: процесс шел быстро, но на стенках оставались следы от соседствующих дуг («гребёнка»). 2-ой вариант с шагом 0,15 мм обеспечивал гладкую поверхность, однако увеличивал общее время обработки в два раза. Оптимальным решением стало промежуточное значение — 0,25 мм, обеспечивающее приемлемый результат без дополнительной ручной доработки.
Вопросы коллег после окончания заказа
- Можно ли использовать шаровую фрезу сразу, минуя черновую стадию? Ведь режущие кромки одинаковые. — Нельзя: верхушка сферы слишком хрупкая, при обработке толстых слоёв и корки она быстро разрушится. Шаровые фрезы предусмотрены исключительно для чистовой обработки и применяются в финале технологического процесса.
- Подходит ли такая фреза для обработки плоских поверхностей? Фактически она выглядит гладкой. — Нет. На плоских участках сфера контактирует с поверхностью единственной точкой, оставляя мение качественную поверхность, нежели обычный плоский торец. Работа на плоскостях должна выполняться стандартными концевыми или радиусными инструментами.
- Какой радиус избрать? — Радиус сферы должен составлять половину её диаметра и определяет минимально возможный радиус углубления на изделии. Для маленьких деталей и гравировок подходят инструменты с радиусом R1-R3, для крупных плавных форм — R5 и выше: они обеспечивают большую ширину снятия материала и ускоряют процесс обработки.
Опыт использования сферы на 2-ой неделе производства
После успешного завершения заказа на матрицы цех получил новую партию изделий — алюминиевые таблички с гравировкой. Для данной операции была выбрана сфера поперечником R1 с двумя зубцами и без специального покрытия. Отсутствие покрытия обусловлено спецификой алюминия: многослойные покрытия типа нитрида титана действуют подобно клею, притягивая стружку к инструменту, что усугубляет качество гравировки. Гладко отполированные канавки и воздушный обдув оказались эффективнее любого покрытия.
Глубина всякого прохода составила 0,15 мм, подача регулировалась исходя из состояния стружки: когда она переставала образовываться непрерывной лентой, начинался разогрев кромки. На этапе гравировки изменения температуры проявляются гораздо быстрее, чем при обработке глубоких карманов, так как ширина канавки значительно меньше, и любые отклонения моментально отражаются на качестве изделия.
Важность покрытий и длины хвостовика
При работе по стали шаровые фрезы лучше вообще всего функционируют с покрытием AlCrN или TiSiN: точечный контакт вызывает интенсивный нагрев кромки, и отсутствие защитного слоя значительно сокращает ресурс инструмента. Алюминий требует противоположного подхода: идеально подходит полированный инструмент без какого-нибудь покрытия. Эти условия нельзя считать универсальными — это разные типы инструментов с одинаковой геометрией.
Чистовые сферические фрезы рекомендуется выбирать с увеличенной длиной рабочей зоны: нередко рельеф выходит за пределы одного диаметра, и дополнительные несколько миллиметров позволяют избежать преждевременной подмены инструмента во время серийного производства. Тем не менее, принцип минимальной длины вылета остаётся актуальным и тут: каждый дополнительный диаметр над зажимом увеличивает риск деформации кромки на завершающих этапах обработки.
Итоги недели
Заказ на матрицу выполнен точно в срок. Невзирая на увеличение временных затрат на чистовую обработку по сравнению с первоначальной сметой, итоговое изделие получилось высококачественным, без дефектов и потребности в ручном исправлении, которое обошлось бы дороже. В арсенале цеха появился новый инвентарь: сфера Ø12 R6 AlCrN, предназначенная для чистовой обработки стальных деталей после черновой стадии с оптимальным шагом 0,2–0,3 мм.
Главный вывод из данного опыта прост: шаровая фреза — это спец инструмент для обработки сложных поверхностей, где простая плоскость трансформируется в сложный рельеф. Работать ей нужно боковыми движениями, использовать после черновой обработки, а качество получаемой поверхности зависит от правильно подобранного шага. Обычные концевые и радиусные фрезы остаются неподменными для обработки контуров, пазов и карманов.
Широкий ассортимент твёрдосплавных сферических и радиусных фрез представлен в интернет-магазине Freza-M: концевые фрезы разных производителей, диаметры от Ø1 до Ø25 мм, включая радиусные модели R0,5–R2. Укажите особенности вашего проекта — подберем подходящий размер. Малая сумма заказа — 1000 гривен, доставка осуществляется службой Новая почта по всей территории Украины.